Quando uma estação de tratamento térmico substitui um forno descontínuo por uma linha contínua, as primeiras peças a falhar são frequentemente os tubos radiantes ou os rolos do forno. A razão raramente é apenas o grau da liga. As peças fundidas centrífugas de alta liga falham precocemente quando a espessura da parede varia, quando a velocidade de rotação é inconsistente ou quando a estrutura fundida não é inspecionada antes da usinagem. Se você estiver comprando essas peças, trate a compra como um problema de especificação e verificação, não como um problema de número de catálogo.
Este guia explica o que são peças fundidas centrífugas de alta liga, como comparar classes como 1.4848, 1.4852, 2.4879, 316L, 2205, 440°C e GX280 KMTBCr26 e o que verificar antes de fazer um pedido. O objetivo prático é simples: combinar a peça fundida com a atmosfera do forno, padrão de desgaste ou meio corrosivo e, em seguida, confirmar se o fornecedor pode manter as dimensões e a estrutura pelas quais você pagou.
O que diferencia as peças fundidas centrífugas de alta liga
A fundição centrífuga derrama metal fundido em um molde rotativo. A força centrífuga empurra o metal para fora, de modo que a parede externa se forma primeiro e solidifica sob pressão. É por isso que o processo se adapta a peças cilíndricas ou simétricas: tubos, rolos, mangas, cilindros e anéis. Para classes de alta liga, o benefício não é apenas o formato. O processo pode produzir uma parede densa com menos poros de contração do que uma fundição estática em areia da mesma seção, e não depende de risers ou pontos de alimentação discretos para evitar porosidade aprisionada.
Alta liga significa que o material contém cromo, níquel, silício ou outros elementos suficientes para sobreviver ao calor, desgaste ou corrosão. Um rolo simples de aço carbono pode custar menos, mas irá incrustar, deformar ou desgastar em um forno. Uma fundição centrífuga de alta liga é especificada quando a peça deve manter sua forma e superfície à temperatura, ou quando um meio corrosivo ou abrasivo destruiria um tubo de qualidade inferior.
A desvantagem é que a fundição centrífuga não é um substituto universal para areia ou fundição de precisão. É melhor para peças redondas, ocas ou simétricas. Braquetes complexos, aletas finas e cavidades internas apertadas geralmente vão para fundição ou moldagem em areia. O comprador deve primeiro confirmar se a geometria da peça se ajusta ao processo e depois comparar os requisitos de liga e inspeção.
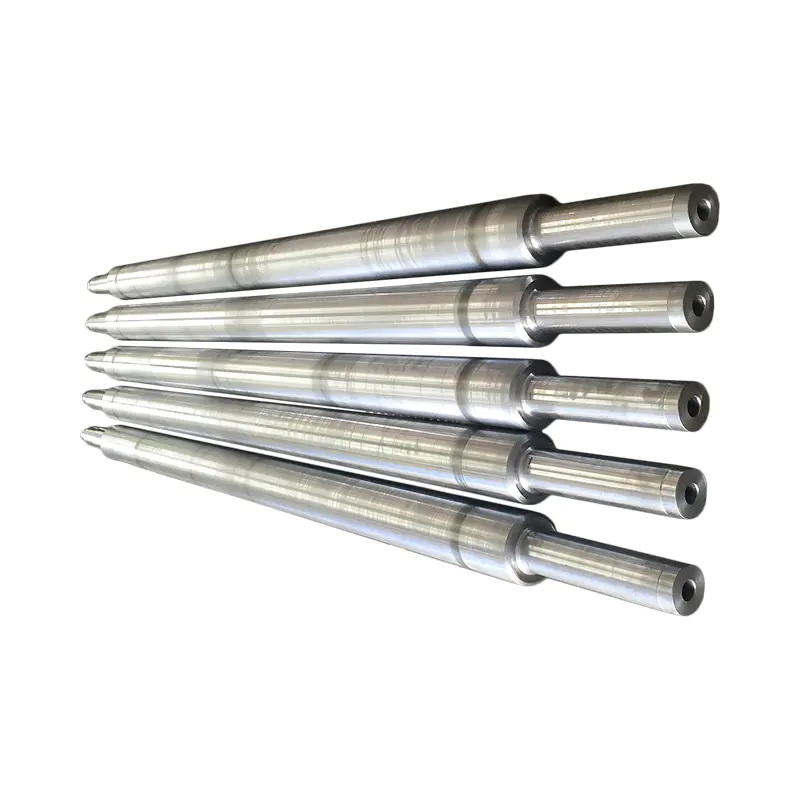 Linha personalizada de tubos de aço resistentes ao calor fundidos centrífugos Procure tubos e rolos resistentes ao calor fundidos centrífugamente personalizados, incluindo variantes 1.4848, 1.4852 e 2.4879, e compare as necessidades de liga e inspeção. Ver Produto →
Os produtos centrífugos resistentes ao calor típicos incluem tubos radiantes, rolos de forno, rolos resfriados a água e tubos radiantes tipo W. As versões resistentes ao desgaste incluem cilindros de moagem de alta dureza e carcaças de máquinas de mineração. As versões resistentes à corrosão incluem luvas 2205 e 316L para linhas químicas e de galvanização.
Combinando graus de liga com calor, desgaste e corrosão
O grau da liga é o ponto de partida, mas as condições operacionais decidem a escolha final. Um rolo de forno em linha contínua recebe uma carga diferente de uma bandeja de forno descontínuo. Uma manga em uma linha química sofre um ataque diferente de um invólucro de mineração. Use a comparação a seguir como uma lista, não como uma especificação final.
Tabela 1: Classes comuns de fundição centrífuga de alta liga e seu foco de serviço típico. A seleção final depende da temperatura, atmosfera, carga e meio de corrosão. | Nota | Personagem chave da liga | Foco de serviço típico | Peças de exemplo |
| 1.4848 (GX40CrNiSi25-20) | Alto Cr e Ni, resistente ao calor | Suportes para fornos de alta temperatura | Bandeja de alimentação inferior, bandejas de forno contínuo, estruturas de tratamento térmico |
| 1.4852 (GX40NiCrSiNb35-26) | Estabilizado com Nb, resistente ao calor | Rolos de forno e tubos radiantes | Rolo da fornalha, tubo radiante, tubo radiante tipo W |
| 2.4879 (GNiCr28W) | Ni-Cr-W, ciclagem térmica severa | Transporte e aquecimento em alta temperatura | Transportador helicoidal, rolo de forno, tubo radiante de aquecimento |
| HP tipo 26Cr35Ni | Alto Ni e Cr, variante de liga de cobre | Mistura química e de alta temperatura | Agitador |
| 316L (CF3M) | Aço inoxidável austenítico com rolamento mo | Resistência à corrosão | Luva anticorrosiva de longa duração, rolo de pia de linha galvanizado |
| 2205 (CD3MN) | Inox duplex | Serviço de corrosão e cloreto | Manga resistente à corrosão |
| 440C | Alto carbono, alta dureza | Desgaste abrasivo | Cilindro interno de retificação de alta dureza |
| GX280 (KMTBCr26) | Ferro branco de alto Cr | Abrasão severa | Carcaça de máquinas de mineração, cilindro interno resistente ao desgaste |
Dois erros são comuns. Primeiro, escolher uma nota superior às necessidades da aplicação. Isso aumenta o custo sem melhorar o serviço se o modo de falha for, na verdade, sobrecarga mecânica ou ajuste inadequado. Segundo, copiar uma classe de um forno ou linha diferente. Pequenas mudanças na atmosfera, enxofre, cloreto ou ciclagem térmica podem levar a escolha correta de uma família para outra. Um fornecedor que pode mostrar análises químicas e estrutura metalográfica é mais útil do que aquele que lista apenas o nome da classe.
 1.4852 GX40NiCrSiNb35-26 Tubo radiante centrífugo-fundido para aquecimento de forno Veja este tubo radiante resistente ao calor para aquecimento de forno, com serviço a 900°C, faixa de tamanho φ50–φ1200 e química especificada de 24–27% Cr / 33–36% Ni. Ver Produto →
Por exemplo, tubos radiantes 1.4852 são frequentemente especificados onde o tubo deve resistir à oxidação e manter a resistência à fluência. Se o tubo também sofrer forte abrasão devido a uma carga em movimento, pode ser necessária uma classe resistente ao desgaste. Se o tubo apresentar cloretos ou ácidos, uma luva 316L ou 2205 pode ser o melhor ajuste.
Fundição Centrífuga vs. Fundição em Areia e Investimento
A escolha do processo afeta a tolerância da espessura da parede, o acabamento superficial, o custo do ferramental e quantas peças você pode solicitar. A tabela abaixo fornece uma comparação prática para peças de alta liga. Ele foi escrito para discussões sobre aquisições, não para um livro didático.
Tabela 2: Comparação de processos para peças fundidas industriais de alta liga. A fundição centrífuga vence em densidade cilíndrica e faixa de tamanho, mas não é o melhor caminho para todas as geometrias. | Processo | Melhores formas | Parede e tamanho típicos | Custo relativo de ferramentas | Custo relativo da peça | Risco principal |
| Fundição centrífuga | Tubos, rolos, mangas, anéis | Diâmetro 50-1.000 mm, comprimento até 4.000 mm | Médio | Médio to high | Velocidade de rotação e uniformidade da parede |
| Fundição em areia de resina | Molduras grandes, bandejas, invólucros | Seções grandes e pesadas | Baixo a médio | Baixo a médio | Porosidade e limpeza de superfície |
| Fundição de investimento | Peças complexas, de paredes finas e precisas | Pequeno a médio, alto detalhe | Alto | Alto | Limite de tamanho e custo |
Se a peça for um tubo reto ou escalonado, a fundição centrífuga geralmente proporciona uma estrutura interna melhor e menos margem de usinagem do que a fundição em areia. Se a peça for uma grande moldura retangular, a moldagem em areia de resina costuma ser mais prática. Se a peça tiver passagens internas finas ou um perfil externo complexo, a fundição pode ser o único caminho. A questão de compra não é qual processo é melhor em geral, mas qual processo corresponde ao desenho e ao modo de falha.
Para componentes de forno, o indústria de tratamento térmico muitas vezes precisa de uma combinação de rotas de processo. Um tubo radiante pode ser fundido centrífugo, enquanto um acessório ou bandeja pode ser fundido em areia. Um fornecedor que controla mais de um processo pode reduzir o número de fornecedores e manter as tolerâncias consistentes em toda a montagem.
Lista de verificação de especificação e inspeção para compradores
Antes de aprovar um pedido de compra de peças fundidas centrífugas de alta liga, coloque os seguintes pontos por escrito. Esses são os detalhes que decidem se a peça cabe, dura e pode ser rastreada se algo der errado.
- Revisão de desenho e grau de liga. Confirme a classe exata, incluindo qualquer sufixo como GX40CrNiSi25-20 ou CF3M. Não aceite uma descrição genérica de “aço resistente ao calor”.
- Composição química. Solicite um resultado de espectrômetro de leitura direta ou um relatório de teste de moinho certificado para o calor. Verifique carbono, cromo, níquel, silício e quaisquer elementos estabilizadores em relação ao padrão.
- Espessura e concentricidade da parede. Para tubos e rolos, especifique a parede mínima, a parede máxima e a excentricidade permitida. Um tubo visualmente redondo ainda pode estar muito desequilibrado para ser usinado de maneira limpa.
- Comprimento e retidão. Confirme o comprimento total, a preparação final e a tolerância de retilinidade. Rolos longos podem precisar de alívio de tensão antes da usinagem final.
- Estrutura metalográfica. Para serviços em altas temperaturas, solicite um exame metalográfico para confirmar a estrutura fundida e verificar se há porosidade excessiva ou inclusões.
- Testes não destrutivos. Combine a inspeção com corante penetrante, ultrassônica ou radiográfica quando a peça for crítica. Indique o nível de aceitação, não apenas o método.
- Usinagem e tratamento térmico. Confirme se o fornecedor usina a peça ou fornece uma peça fundida. Se for necessário tratamento térmico, solicite o ciclo e o resultado da dureza.
- Marcação e rastreabilidade. Exija o número da bateria, a classe e a referência do pedido de compra na peça ou em uma etiqueta durável. Isto é importante quando várias ligas parecem semelhantes após a detonação.
- Embalagem e envio. Para tubos e rolos longos, especifique proteção de extremidade, espaçamento de suporte e proteção contra umidade. Uma boa fundição pode ser danificada por um bloqueio deficiente.
Um fornecedor com equipamento de acabamento interno muitas vezes pode atender melhor a esses requisitos do que uma empresa comercial. Ele pode controlar a transição da fundição para o tratamento térmico e a usinagem sem enviar a peça entre várias oficinas. Isso reduz a chance de as dimensões se moverem após a inspeção final.
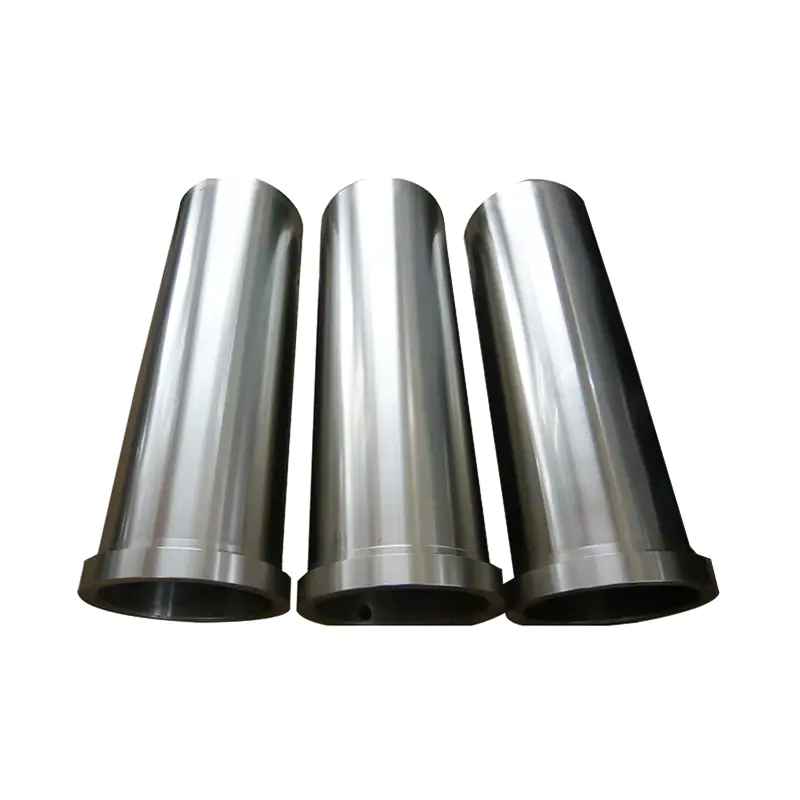 Cilindro interno resistente ao desgaste GX280 KMTBCr26 para equipamentos de mineração Veja este cilindro interno fundido centrífugo temperado para mineração de alta carga e moagem de pó, com HRC acima de 60 e desempenho estável sob impacto e desgaste. Ver Produto →
Para peças resistentes ao desgaste, como os cilindros internos GX280 KMTBCr26, a mesma lógica se aplica. A dureza e a microestrutura determinam a vida útil, portanto o plano de inspeção deve incluir testes de dureza e uma verificação de defeitos de fundição. Um preço baixo por quilograma não faz sentido se a peça falhar em semanas.
Onde as peças fundidas centrífugas de alta liga ganham seu custo
As peças fundidas centrífugas de alta liga são geralmente uma pequena parte do orçamento de capital de uma planta, mas uma grande parte do seu custo de manutenção. Eles ganham seu custo quando reduzem o tempo de inatividade não planejado, mantêm a estabilidade dimensional e sobrevivem ao ataque específico no processo. A árvore abaixo mostra as principais rotas de aplicação dessas peças fundidas.
- Tratamento térmico
- Tubos radiantes e tubos radiantes tipo W
- Rolos de forno, rolos de soleira e rolos resfriados a água
- Bandejas, estruturas, estruturas de material de carga e cremalheiras
- Processamento químico
- Manga resistente à corrosãos in 2205 and 316L
- Alto-temperature agitators
- Aço e metalurgia
- Rolos de forno e rolos de forno de aquecimento
- Tubos radiantes para linhas de reaquecimento e tratamento térmico
- Outras linhas industriais
- Rolos de pia de linha galvanizada
- Peças da grelha de incineração de resíduos
- Cilindros internos e carcaças de máquinas de mineração resistentes ao desgaste
Em cada caso, a decisão de compra deve partir do modo de falha. Se a peça antiga estiver rachada, verifique o ciclo térmico e o projeto do suporte. Se houver incrustação, verifique a atmosfera e a liga. Se estiver desgastado, verifique a abrasão e a dureza. Se estiver corroído, verifique a química e o nível de cloreto. A peça fundida de substituição deve abordar esse modo e não simplesmente corresponder ao desenho antigo.
Para compradores que desejam um ponto de partida técnico, o princípios básicos e características do processo de fundição centrífuga explique como a velocidade de rotação, a temperatura do molde e a taxa de vazamento afetam a parede final. Essas variáveis são muitas vezes mais importantes do que o nome da liga quando uma peça falha precocemente.
Como avaliar um fornecedor de fundição centrífuga de alta liga
A gama de processos e os equipamentos de inspeção de um fornecedor informam o que ele pode controlar. Para peças fundidas centrífugas de alta liga, procure três capacidades. Primeiro, o fornecedor pode moldar o diâmetro e o comprimento necessários? Uma faixa de 50 mm a 1.000 mm de diâmetro e até 4.000 mm de comprimento cobre muitos rolos de fornos e tubos radiantes. Em segundo lugar, pode controlar a química e a estrutura? Espectrometria de leitura direta, espectrometria portátil, metalografia e digitalização 3D são ferramentas práticas para este trabalho. Terceiro, pode terminar a peça? Fornos de tratamento térmico e equipamentos de usinagem reduzem o risco de danos no manuseio e perda de tolerância entre oficinas.
A capacidade de produção também é importante para o lead time. Uma capacidade anual de fundição de vários milhares de toneladas não é uma garantia de qualidade, mas mostra que o fornecedor pode lidar com pedidos repetidos e campanhas maiores. Para compradores de exportação, o suporte linguístico e a experiência com padrões internacionais de embalagem são úteis. Solicite amostras de registros de inspeção de grau e formato semelhantes, e não apenas um folheto geral.
Fundições centrífugas de alta liga não são uma mercadoria. A mesma classe nominal pode ter desempenho muito diferente dependendo da velocidade de centrifugação, uniformidade da parede, tratamento térmico e inspeção. Comece com o modo de falha, escolha o processo que se adapta à geometria, selecione a liga para o ambiente real e escreva os requisitos de inspeção no pedido. Essa abordagem não tornará o casting barato, mas tornará a compra previsível. Se você precisar comparar um tubo radiante, um rolo de forno, uma luva resistente à corrosão ou um cilindro resistente ao desgaste, solicite a classe, o relatório de teste e a tolerância de usinagem antes de comparar o preço.